Artykuł sponsorowany
Jak parametry skrawania wpływają na naprężenia i trwałość precyzyjnych detali metalowych
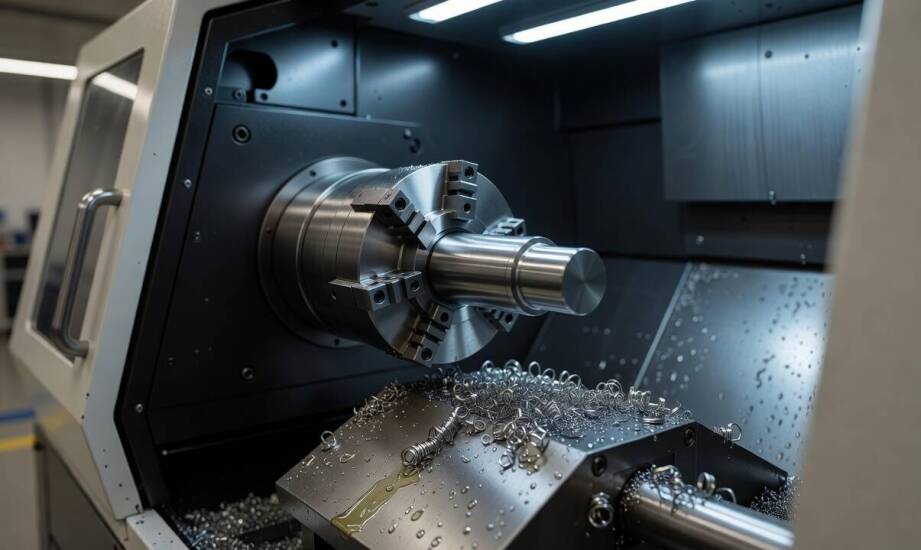
Detal metalowy idealnie zgodny z rysunkiem technicznym może w praktyce zużywać się znacznie szybciej, niż zakładano to na etapie projektowania. Przyczyną takiego zjawiska jest najczęściej stan warstwy wierzchniej ukształtowany podczas obróbki skrawaniem, a nie sama ostateczna geometria części. Niewłaściwie dobrane parametry procesu skrawania pozostawiają w materiale naprężenia resztkowe oraz mikropęknięcia strukturalne, które odczuwalnie obniżają odporność elementu na obciążenia cykliczne, zmęczenie materiału i postępującą korozję. Zrozumienie tych zależności ułatwia inżynierom eliminowanie problemów z trwałością już we wczesnej fazie produkcji.
Wpływ parametrów na temperaturę i naprężenia
Prędkość obrotowa wywiera zdecydowanie największy wpływ na temperaturę generowaną w strefie cięcia, co potwierdzają wskaźniki w modelach termodynamicznych obróbki. Wzrost tego czynnika powoduje proporcjonalny przyrost wydzielanego ciepła, które w prawidłowo zaplanowanym procesie w większości przejmuje i odprowadza odrywany wiór. Posuw oraz głębokość skrawania oddziałują z kolei znacznie silniej na siły mechaniczne i bezpośrednie obciążenie narzędzia roboczego niż na samą ciepłotę obrabianego materiału.
Agresywne ustawienia maszyny, nastawione wyłącznie na skrócenie czasu cyklu, prowadzą do plastycznych odkształceń warstwy wierzchniej oraz wewnętrznych naprężeń rozciągających, co zauważalnie osłabia strukturę gotowego elementu. Zbyt zachowawcze podejście z niskimi parametrami sprzyja powstawaniu narostu na krawędzi tnącej. Takie zjawisko pogarsza chropowatość powierzchni i wydłuża czas pracy maszyny, nie przynosząc żadnych wymiernych korzyści dla ogólnej trwałości mechanicznej detalu. Operatorzy CNC opierają bieżące korekty na analizie koloru wióra oraz fizycznych pomiarach struktury powierzchni.
Specyfika stopów a optymalizacja produkcji
Metale o wysokiej przewodności cieplnej, takie jak powszechnie stosowane stopy aluminium, bez problemu tolerują prędkości rzędu 200–1000 metrów na minutę. Przekroczenie tej górnej granicy sprzyja powstawaniu twardych nalepów i znacznej degradacji wykończenia powierzchniowego. Stal nierdzewna wymaga niższych wartości granicznych, zazwyczaj mieszczących się w przedziale 50–120 metrów na minutę. Wynika to bezpośrednio z jej niskiej przewodności termicznej oraz naturalnej skłonności do szybkiego umocnienia zgniotowego podczas kontaktu z płytką skrawającą. Polimery konstrukcyjne stanowią osobną grupę materiałów, wysoce wrażliwych na mechaniczne tarcie, gdzie nagromadzona temperatura skutkuje miejscowym topnieniem i trwałymi odkształceniami struktury.
Właściwości użytkowe gotowego elementu zależą w dużym stopniu od ostatecznego stanu fizycznego warstwy wierzchniej. Naprężenia mechaniczne wprowadzone przez pracujące narzędzie przyspieszają inicjację pęknięć w docelowym produkcie, nawet w sytuacji, gdy jego wymiary nominalne pozostają w ścisłych granicach tolerancji. Lokalne łańcuchy dostaw często opierają się na weryfikacji tych obciążeń u wyspecjalizowanych podwykonawców z nowoczesnym parkiem technologicznym. Przykładem bazy maszynowej wspierającej tego typu wczesne prototypowanie jest Oasis Machining z Ujazdu. Dla regionalnego przemysłu precyzyjna obróbka metali w Piotrkowie Trybunalskim i okolicznych strefach ekonomicznych stanowi podstawę bezpiecznego wdrażania nowych części maszyn, gdzie zaawansowane oprogramowanie symulacyjne pozwala wyeliminować ryzyko kosztownych błędów jeszcze przed uruchomieniem serii.
Kompromis w procesie technologicznym
Właściwy dobór parametrów pracy maszyny numerycznej to wymagający technologiczny kompromis między pożądaną wydajnością procesu a niezbędną stabilnością użytego materiału. Dokładne uwzględnienie właściwości termicznych i mechanicznych konkretnego stopu metalu pozwala trwale zachować wymagane cechy eksploatacyjne części, zapobiegając jej przedwczesnemu zużyciu w docelowym środowisku pracy przemysłowej.
Programiści i operatorzy maszyn muszą nieustannie bilansować narzuconą prędkość cięcia z fizycznymi możliwościami obrabianego detalu oraz limitami sztywności samej obrabiarki. Odpowiednio przetestowany i zaplanowany proces skrawania chroni powłokę wierzchnią przed nieodwracalnymi uszkodzeniami strukturalnymi, zapewniając ostateczną zgodność każdego produktu z technicznymi wymogami współczesnej inżynierii.
Kategorie artykułów
Polecane artykuły
Dlaczego wycieraczka przy wejściu ogranicza alergeny, bakterie i ryzyko poślizgu

Jak uniknąć pułapek związanych z kredytami na oświadczenie o dochodach?

Jak wizerunkowa fotografia może wspierać rozwój lokalnych przedsiębiorstw?
