Artykuł sponsorowany
Kiedy obróbka drutowa staje się opłacalna przy hartowanych detalach o złożonym konturze
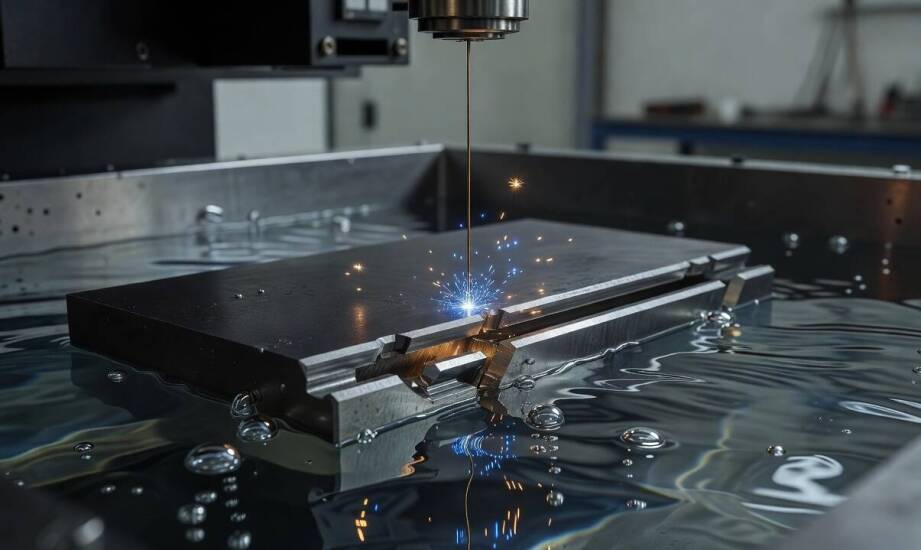
W produkcji detali dla przemysłu maszynowego i samochodowego regularnie pojawiają się sytuacje, w których hartowany element o złożonym konturze musi zachować ścisłe tolerancje wymiarowe. Próba klasycznego frezowania lub toczenia takiego detalu po obróbce cieplnej często prowadzi do odkształceń, mikropęknięć lub nadmiernego zużycia narzędzi skrawających. Twardość hartowanej stali stawia duży opór mechaniczny, wymuszając stosowanie wolnych posuwów. Specyficzne wymagania dotyczące precyzji skłaniają technologów do poszukiwania metod obróbczych, w których narzędzie tnące w ogóle nie wywiera bezpośredniego nacisku na cienkie ścianki materiału.
Zasada pracy drutówki a stabilność mechaniczna
Elektrodrążenie drutowe polega na usuwaniu materiału poprzez wyładowania elektryczne między poruszającym się drutem elektrodowym a obrabianym detalem zanurzonym w dielektryku. Iskry o temperaturze przekraczającej 10 000 °C topią i odparowują mikroskopijne cząstki metalu wzdłuż zaprogramowanej ścieżki. Brak bezpośredniego kontaktu narzędzia z detalem ogranicza do zera siły skrawania i naprężenia z nimi związane, dzięki czemu skomplikowane i cienkościenne elementy zachowują pierwotną geometrię bez ryzyka odkształceń mechanicznych charakterystycznych dla konwencjonalnego frezowania.
Należy jednak pamiętać, że drutówka opiera się na procesie cieplnym. O ile unika się ugięć od nacisku fizycznego, na powierzchni cięcia powstaje strefa wpływu ciepła i warstwa przetopiona (recast layer). Warstwa ta charakteryzuje się podwyższoną kruchością i w zastosowaniach wymagających ekstremalnej odporności zmęczeniowej usuwa się ją dodatkowym polerowaniem. Mimo to metoda idealnie sprawdza się w obróbce twardych stopów, gdzie twardość surowca osiąga wartości rzędu 60–65 HRC w zależności od specyfikacji maszyny i parametrów procesu. Możliwość wycinania ostatecznego konturu w detalu już po obróbce cieplnej bezpiecznie omija problem krzywienia się gotowych elementów podczas hartowania w piecu.
Geometrie wymuszające obróbkę erozyjną i organizacja procesu
Technologia erozji elektrycznej ma wyraźną przewagę w momentach, gdy projekt narzuca ostre naroża wewnętrzne o promieniach mniejszych niż średnica mikrofrezów lub projektuje wyjątkowo wąskie szczeliny. Na precyzyjnie skalibrowanych maszynach dokładność procesu umożliwia uzyskanie tolerancji rzędu pojedynczych mikrometrów, co pozwala pominąć oddzielne operacje szlifowania wykańczającego. Zdolność do cięcia wysokich bloków jest kolejnym atutem – maksymalna grubość obrabianego elementu może sięgać kilkuset milimetrów, jednak precyzyjne parametry brzegowe zależą od zaleceń producenta obrabiarki i warunków płukania szczeliny.
Wąskim gardłem tego rozwiązania pozostaje stosunkowo niskie tempo usuwania naddatku. Z tego powodu wycinanie pełnego kształtu ze stalowego bloku wyłącznie drutem bywa nieekonomiczne przy grubszych elementach. W praktyce produkcyjnej firmy POLMET CNC cykl technologiczny łączy obróbkę zgrubną z operacją precyzyjną. Wstępne wycięcie przybliżonego kształtu z wykorzystaniem strumienia wody pod wysokim ciśnieniem drastycznie zmniejsza ilość metalu pozostawioną do usunięcia. Następnie na tak przygotowanym półfabrykacie wykonuje się elektrodrążenie cięcie CNC, nadając detalowi ostateczny wymiar. Podział na zgrubne docinanie i erozyjne wykańczanie skraca czas pracy droższych maszyn, bezpośrednio podnosząc rentowność wykonania krótkich serii.
Bilans technologiczny przy krótkich seriach produkcyjnych
Metoda erozji drutowej nie służy do masowego pozbywania się dużych objętości materiału, ale stanowi sprawdzoną odpowiedź na problemy z wymiarowaniem najtwardszych stali. Integracja drążenia ze wstępnym cięciem wodą lub frezowaniem na miękko zmienia profil kosztowy zlecenia, pozwalając na rentowną produkcję form, wykrojników czy dedykowanych części maszyn w jednostkowych ilościach. Wybór tego rodzaju obróbki zyskuje największy sens technologiczny, gdy priorytetem jest rygorystyczna stabilność kształtu po hartowaniu i bezbłędne odwzorowanie profilu, a nie sam czas wykonania detalu. Koszty wolniejszego cięcia w maszynie rekompensuje brak zniszczonych płytek skrawających oraz całkowite wyeliminowanie odrzutów związanych z odkształceniami obróbkowymi.
Kategorie artykułów
Polecane artykuły

Jak uniknąć pułapek związanych z kredytami na oświadczenie o dochodach?
Nowoczesne technologie diagnostyczne w okulistycznej przychodni: Co warto wiedzieć?

Jak wizerunkowa fotografia może wspierać rozwój lokalnych przedsiębiorstw?
